En esta nueva entrada se pretende hablar de las uniones pegadas, con adhesivos y los tipos de pegamentos
Para ello hablaremos de los siguientes temas:
Naturaleza de los adhesivos
Características y clasificación de los adhesivos
Métodos de reparación
Influencia de las variables atmosféricas
Normas de seguridad e higiene
En cuanto a la naturaleza de los adhesivos, podremos decir que sus componentes son:
-Polímeros
-Cargas
-Adhesivadores
-Cargas
-Aditivos
-Plastificantes
En lo que se refiere a la clasificación de los adhesivos, podemos encontrar dos tipos:
-Monocomponente
-Bicomponente
El primero es aquel que se cura sin necesidad de ser mezclado, el segundo mediante una reacción química que une los dos componentes estos se secan y forman el adhesivo.
Las uniones producidas por adhesivos bicomponentes son más fuertes que las monocomponentes y soportan mejor las altas temperaturas.
-Adhesivos Monocomponentes:
Cianocrilato: tienen un secado rápido y una fijación muy fuerte.
Spray: igual que las colas, solo cambia su forma de aplicación.
Colas de contacto: para fijar elementos porosos y blandos.
Placas adhesivas: para amortiguar ruidos y vibraciones.
Cintas adhesivas: usadas para fijaciones, pero temporales.
Poliuretano: utilizado en lunas.
Siliconas acrílicas: se usa como sellador.
-Adhesivos bicomponentes:
Cuando se mezclan los dos componentes del adhesivo para hacerse uno simplemente con la reacción química que se forma se produce su secado, estos soportan mucho mejor que los monocomponentes las altas temperaturas y ademas las uniones realizadas con adhesivo bicomponente son mucho mas resistentes.
En cuanto a los métodos de reparación:
Para eliminar el adhesivo antiguo podemos usar varias cosas:
-Disolvente
-Con abrasión mecánica, utilizando un taladro y un cepillo para este como hemos usado en clase para las sustituciones.
Para aplicar el nuevo adhesivo podemos usar:
-Brocha, usado sobretodo para las colas de contacto.
-Pistola de silicona, usado para las siliconas acrílicas.
-Espátula, es usado para adhesivos que suelen ser espesos.
-Spray, para adhesivos monocomponente.
En lo que se refiere a la influencia de las variables atmosféricas:
Influencia de la temperatura: Con las temperaturas muy bajas los adhesivos suelen volverse rígidos y frágiles. Con las temperaturas altas el adhesivo se reblandece y se degrada.
Influencia de la humedad: con la humedad se produce el proceso de absorcion de agua y el proceso de adsorción.
En cuanto a las normas de seguridad e higiene:
Tenemos que tener el especial cuidado de que no nos caiga en los ojos, para ello usaremos gafas de protección, además de tener especial cuidado con el contacto con la piel, tenemos que usar guantes.
Usaremos mascarillas para evitar poder inhalar los gases desprendidos por los adhesivos al ser aplicados.
En esta nueva entrada explicaremos la soldadura por puntos de resistencia, la multifunción
Comenzaremos la explicación diciendo el proceso de soldadura, es decir, como funciona:
El principio de funcionamiento de este proceso consiste en hacer pasar una corriente eléctrica de gran intensidad a través de los metales que se van a unir. Como en la unión de los mismos la resistencia es mayor que en el resto de sus cuerpos, se genera el aumento de la temperatura en juntura, Efecto Joule.
Aprovechando esta energía y con una determinada presión se logra la unión. Solamente se obtienen soldaduras uniformes si las chapas a soldar están limpias.
Ahora lo que haremos será explicar las distintas fases en la soldadura por puntos, así como los parámetros fundamentales de las máquinas.
-Las fases de dicha soldadura son:
Colocación de las chapas a soldar entre las pinzas
Bajada de los electrodos, que corresponde al tiempo que transcurre desde la operación de acercamiento de los electrodos hasta que comienza el paso de la corriente.
Tiempo de soldadura, que consiste en el tiempo durante el cual esta pasando la corriente eléctrica.
Tiempo de forja, es el tiempo transcurrido entre el corte de la corriente y el levantamiento de los electrodos.
Tiempo de enfriamiento, consiste en la desaparición de la presión además de los electrodos.
-Los parámetros fundamentales de la máquina:
Intensidad y tiempo de soldadura: La intensidad influye mucho, para el calentamiento, para una soldadrua rápida se necesita más intensidad y menos tiempo, en cambio para una soldadura lenta se necesita menos intensidad y más tiempo.
Resistencia eléctrica de la unión: Es un parámetro a tener en cuenta, porque influye en la cantidad de calor que se genera en la soldadura.
Presión de apriete: Al principio de la soldadura la presión tiene que ser baja, la resistencia de contacto elevada y la intensidad moderada para el calentamiento inicial. Una vez se inicia la fusión la presión tiene que ser alta para producirse la forja y así expulsar los gases producidos en el proceso.
Geometría de los electrodos: El tipo de electrodo varía en función de la aplicación que se vaya a usar, podemos encontrar electrodos:
-De radio: altas temperaturas.
-Con una punta truncada: altas presiones. -Excéntricos: esquinas rincones, espacios pequeños.
-Electrodos de interiores.
El uso más extendido de la soldadura por puntos de resistencia es en el mundo de la automoción, aunque no es el único, ya que por ejemplo también se usa en la ortodoncia (obviamente el equipo es mucho mas pequeño).
En nuestro sector este tipo de soldadura se usa sobre todo en las carrocerías autoportantes, cuando se fabrican, que normalmente es efectuado por robots en las cadenas de montaje, y también cuando se reparan, por ejemplo al hacer una sustitución parcial, como las que estamos llevando a cabo en el taller de clase, en las cuales tenemos que sustituir una estribera y una aleta trasera y al volver a colocarlas usar la multifunción como sistema de fijación además de la MIG/MAG.
En este proceso encontramos una serie de defectos muy comunes que son:
-El proceso de soldadura por puntos tiende a endurecer el material, hacer que se deforme, reducir la resistencia a la fatiga del material, y puede estirar el material.
-Los efectos físicos de la soldadura por puntos puede crear fisuras internas y grietas en la superficie.
-Las propiedades químicas afectadas son la resistencia interna del metal y sus propiedades corrosivas
En esta entrada pretendemos explicar como soldar tres llantas con el método smaw, dos sin chaflán y dos con chaflán a 45º
Lo primero que haremos será coger una llanta de gran longitud de las que tenemos en el taller, con una regla, una escuadra y un rotulador marcaremos y cortaremos tres, de 100x50mm, su espesor es de 5mm.
Una vez echo esto, cogeremos dos mordazas, y tras ajustarlas para que las piezas se queden a una distancia igual a la mitad de su espesor, es decir, 2.5mm podremos empezar a soldar. Primero usaremos dos o tres electrodos para ajustar la máquina a la intensidad que mejor nos convenga en una pieza de prueba, en nuestro caso usaremos la máquina a un amperaje de 90.
Comenzamos soldando las dos partes sin chaflán, cebamos el electrodo, y le mantenemos firme en el canal para que funda bien el electrodo y el metal. Dependiendo de la rapidez a la que movamos la pinza el conjunto de electrodo y metal fundido calará más o menos. Es posible que tengamos que usar dos electrodos.
Una vez concluida la soldadura, limpiada la zona y cepillándola un poco para dejarla curiosa y presentable, obtendremos algo así:
Si damos la vuelta a la pieza y observamos la parte trasera como quedaría, vamos, lo que hubiera calado, veríamos esto:
Una vez echo esto, lo que haremos será proceder a soldar las piezas con chaflán de 45º hasta la mitad de su espesor.
Para ello habrá dos formas de hacerlo una con la flex, y otra con la piedra, en este caso está echo con la piedra puesto que me gustaba como quedaba y me parecía más exacto.
Después de obtener el chaflán cogeremos nuevamente dos mordazas volviendo a agarrar la dos piezas para que no se muevan.
Comenzaremos a soldar dando un primer cordón a la parte baja para que rellene y cale, después tenemos dos opciones, dar un segundo cordón para tapar el hueco, o dar un segundo cordón y un tercero de izquierda a derechas encima de este para darle aún más firmeza y como método alternativo.
En este caso, usamos la opción de darle tres cordones, y esto es lo que da como resultado:
Y aquí veríamos como quedaría por la parte trasera vemos lo que ha calado el material fundido:
Como vemos el tercer cordón de izquierda a derecha y viceversa se nos ha torcido de la línea recta yéndose ligeramente hacia la izquierda, aún así no es problema, la soldadura queda bien firme y lograda gracias a una buena penetración obtenida.
Ahora mostraremos dos imágenes de como quedaría visto general, las tres piezas soldadas, limpiadas y cepilladas obteniendo una mejor presentación.
Por delante:
Por detrás:
Las dificultades que obtenemos al realizar la práctica:
Corte perfecto de la piezas, a su medida exacta y rectas
Colocación perfecta para proceder a la soldadura
Chaflanes exactos y a su medida
Soldeo de la piezas logrando que cale y sin dejarlo semi fundido
Conseguir la firmeza buscada logrando que la pieza final aguante esfuerzos
Nos encontramos ante unos peligros en esta práctica que deberemos salvar mediante el uso de protecciones:
Chispas de la flex: ropa, botas de seguridad, guantes y gafas
Proyecciones de la soldadura: ropa, guantes y gafas
Alta temperatura de la pieza: guantes
Saltos de la escoria al ser quitada: guantes y gafas
Además deberemos encender el sistema de ventilación puesto que es un proceso que expulsa mucho humo, y aparte de dificultarnos la vista, nos dificulta la respiración.
En esta práctica lo que haremos será unir tres chapas, las cuales las dos laterales estarán con un chaflán a desnivel de una tercera interior, la cual por uno de sus lados estará agujereada
Lo primero que haremos será marcar en una plancha de 0.8mm de espesor mediante una regla y un rotulador las piezas a cortar.
Una vez cortadas las placas las cuales su medida serán: 200x50mm; y limados los cantos haremos los desniveles y los agujeros en la tercera, y presentado quedaría de esta manera:
Ahora procederemos a su soldadura.
Comenzaremos con el punto calado, lo que haremos será con dos mordazas aguantar bien las chapas de tal forma que no se nos separe por ningún lado, ya que, en el momento que haya la mínima separación esa soldadura quedará mal puesto que se nos creará un agujero en la chapa superior, y ya tendríamos que proceder a rellenar, con la consecuencia de que no hubiese calado... etc
Una vez nos hemos cerciorado de que están bien sujetas sin separaciones, regularemos la máquina.
Cuando esté bien regulada llevaremos acabo la soldadura, una vez realizadas, obtendremos este resultado:
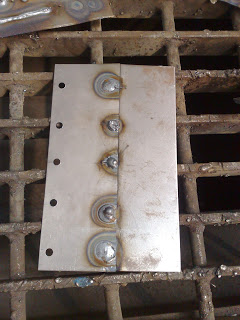
Ahora podemos proceder a realizar la segunda parte, que sería el punto tapón, este consiste en unir dos chapas con la superior agujereada de tal forma que se cale la de abajo y se funda el hilo uniendo ambas, de esta manera se tapa el agujero haciéndose tapón de ahí su nombre.
Una vez realizada la práctica quedaría así:
Después de esto podemos limar los puntos para dejarlos lisos y así quede una mejor presentación, y ver también mejor el resultado de las soldaduras.
Las dificultades que encontramos al efectuar la práctica:
Cortar las chapas correctamente a su medida
Darles el desnivel perfectamente
Agujerear la chapa con la misma distancia entre agujero y agujero
Regular la máquina
Alinear las chapas con las mordazas si dejar hueco entre ellas
En esta práctica se pretende hacer ver como llevar a cabo la soldadura en un ángulo de 90 grados
Esta práctica va muy unida a la anterior, lo que haremos será coger las 4 chapas unidas dos a dos que teníamos anteriormente y con ayuda de un imán ponerlas perfectamente (o lo mejor posible) perpendiculares juntando sus cantos.
Una vez hayamos regulado la máquina correctamente para el nuevo uso que le daremos procederemos a unir las chapas.
Primero daremos dos puntillos, uno a cada lado para agarrar las piezas en su posición y soldar sin el imán, para que no le caiga material, ni hilo, pudiendo así estropear sus propiedades magnéticas.
A continuación soldaremos usando el método a puntos, pero haciéndolos tan juntos que parecerá un cordón continuo, para el correcto soldeo, tendremos que tratar que el hilo no cale hacia solo uno de las lados de tal forma que cale hacia el medio fundiendo ambas chapas junto al hilo aportado, de esta forma veríamos como el canto quedaría redondeado.
Cuando se hace mal solo cala a un lado, el ángulo no queda unido y su separación se produciría a la mínima fuerza ejercida.
Es importante dejar un tiempecillo también puesto que en este tipo de soldadura se produce mucha temperatura y es más difícil su evacuación, por lo tanto debemos tener cuidado porque podríamos hacer agujeros, con la consecuencia de estropearnos la práctica y ponernos la complicación de rellenar dicho agujero.
Este es el resultado final:
Las dificultades que nos hemos encontrado:
Colocar las dos chapas en un ángulo de 90º o lo mas parecido posible
Regular nuevamente la máquina
Unir las dos chapas, si sus cantos no están muy planos
Hacer que cale a las dos y no hacia un solo lado
No agujerear, en caso de haberlo hecho, se rellenará poco a poco con paciencia
En esta nueva entrada lo que vamos a hacer es mostrar el proceso de la práctica de soldeo de dos chapas por cordón continuo a puntos y otras dos por cordón discontinuo a puntos.
Lo primero que haremos será mostrar un croquis de las chapas que tendremos que soldar:
Dicho esto, cogeremos una plancha de 0,8mm y la dividiremos en las partes necesarias con el uso de una regla y un rotulador, posteriormente procederemos a cortarlas mediante el uso de la cizalla:
Una vez echo esto, empezaremos por soldar las dos de cordón discontinuo a puntos, para ello las dejaremos bien fijadas y alineadas la una con la otra con el uso de un par de mordazas. Después tendremos que coger la semiautomática, una vez la hayamos regulado en una chapa de prueba del mismo espesor podremos realizar la soldadura.
El resultado final, sería algo parecido a esto:
Ahora lo que haremos será proceder a soldar las otras dos chapas que nos quedan, estas las haremos mediante un cordón continuo por puntos.
Lo que haremos será soldar un punto,dejar un segundillo o dos que enfrie y soldar el siguiente encima del anterior sobre su mitad más o menos, haciéndolo así lo que logramos es que los puntos estén muy unidos, dando mayor firmeza y visualmente parezca un cordón continuo y no a puntos, fuera parte la pieza no se calentará ni agujerará si dejamos ese tiempecillo entre punto y punto.
Una vez efectuada la soldadura nos quedará algo así:
Así sería la práctica una vez terminada con las cuatro chapas soldadas dos a dos de su respectiva forma.
Las dificultades que nos encontramos al realizarla son:
Corte recto de las chapas
Ajuste de la máquina(parámetros) para soldar
Alineación correcta mediante mordazas
Contacto masa entre máquina y chapas
Exceso de temperatura, resultado agujeros
En cuanto a la seguridad:
Peligro de corte con la cizalla: guantes
Peligro de quemaduras por las proyecciones: ropa adecuada, guantes y gafas
Peligro de estropearnos los ojos pudiéndonos quedar ciegos: máscara de soldar
A continuación estaría bien que viéramos la siguiente práctica de soldadura que tiene que ver mucho con esta porque es su continuación.
En esta nueva entrada se pretende explicar la soldadura semiautomática, el funcionamiento de la mig/mag y hacer una reseña del sistema brazing y del fcaw
Para explicar la soldadura semiautomática comenzaremos con su definición:
La soldadura mig/mag es un proceso de soldadura por arco bajo gas protector con electrodo consumible, el arco se produce mediante un electrodo formado por un hilo continuo y las piezas a unir, quedando este protegido de la atmósfera circundante por un gas inerte (mig) o por un gas activo (mag).
Para explicar el funcionamiento de la soldadura mig/mag hablaremos de:
Alimentación eléctrica
Alimentación de gas
Alimentación de hilo
·En cuanto a la alimentación eléctrica, para explicarla lo que haremos será hablar de tres partes, el transformador, la inductancia y el rectificador.
-El transformador: es la fuente de potencia eléctrica que se encarga de suministrar la suficiente energía para poder fundir el electrodo en la pieza de trabajo. Son de tipo DC (corriente directa) con salida de voltaje constante. Tiene la función de reducir la tensión alterna de la red de consumo a otra apta para la soldadura. Está formado de un núcleo constituido por chapas magnéticas apiladas en cuyas columnas se devanan dos bobinas. La primera tiene más espiras y de menos sección, mientras que la segunda tiene menos espiras pero de mayor sección.
-El rectificador: Convierte la tensión alterna en continua. Está constituido de semiconductores de potencia.
-La inductancia: Su misión es el aislamiento de la corriente de soldadura, lo que produce una mayor estabilidad de la soldadura. Este elemento está formado por un núcleo en el que están arrolladas algunas espiras por las que circula la corriente continua de la soldadura.
·En lo que se refiere a la alimentación de hilo:
La unidad alimentadora del hilo hace el avance a velocidad constante del hilo necesario para realizar la soldadura mediante un motor, general mente de corriente continua.La velocidad se puede regular entre unos valores que van de 0 a 25 m/min.
El sistema de arrastre está constituido por uno o dos rodillos de arrastre que trabajan contra otros rodillos de presión. El rodillo de presión debe estar bien ajustado, ya que una presión excesiva puede producir aplastamientos en el hilo, haciendo que no se deslice bien.
Por lo contrario, cuando no hay suficiente presión sobre el hilo se puede producir una alimentación a velocidades irregulares.
·En cuanto a la alimentación de gas:
La salida de la botella va equipada con un manorreductor-caudalimetro que permite la regulación por el operario para proporcionar el caudal necesario sobre la soldadura, además se puede ver la presión de la botella y el caudal que estamos utilizando.
El paso de gas hacia la soldadura es producido por una válvula accionada eléctricamente mediante un pulsador equipado sobre la antorcha.
Como norma estándar debe utilizarse un caudal en l/m diez veces mayor que el diámetro del hilo.
Cuando estos tres sistemas de alimentación confluyen en conjunto se produce la soldadura, a través de una manguera, llegando hasta el soplete o pistola, ahí interviene la antorcha:
-Mediante este elemento se conduce el hilo, se acciona la corriente eléctrica y se acciona el gas protector a la zona del arco de soldadura.
En la punta de la antorcha va montada una buza exterior que canaliza el gas hasta la zona de soldadura, en el interior se encuentra un tubo de contacto que proporciona al hilo la corriente necesaria para realizar el arco de soldadura. Este tubo de contacto tiene su orificio interior calibrado para cada diámetro de hilo.
Una vez explicado esto, nos dispondremos a hablar sobre los parámetros que controlamos en el panel de control, hablaremos de:
Tensión de arco
Naturaleza del gas
Polaridad
Velocidad de hilo
·Tension de Arco: Este parámetro es uno de los más importantes a la hora de transferir el material aportado a la pieza. Se puede regular en la mayoría de máquinas por el operario y nos permite aumentar o disminuir la tensión aplicada en el arco, pero no siempre nos modificará la intensidad de trabajo.
·Naturaleza del Gas: El tipo de gas utilizado para la soldadura influye sobre la transferencia del material, penetración, la forma del cordón, proyecciones, etc.
·Polaridad: Lo más normal es que en las máquinas de hoy en día se trabaje con polaridad inversa o positiva. En algunos casos concretos en los que se requiera mayor temperatura en la pieza que en el hilo se utilizan la polaridad directa o negativa ya que los electrones siempre van de polo negativo al positivo, en esta se produce mayor temperatura en el hilo.
·Velocidad de Hilo: En este tipo de soldadura no es la intensidad la que se regula previamente, sino que es la variación de la velocidad de hilo la que provoca la aparición de diferentes intensidades gracias al fenómeno de la autorregulación.
Para terminar me gustaría hablar un poco del sistema brazing y el fcaw o fluxe.
·Brazing: la soldadura por mig Brazing es una soldadura pulsada en la que el hilo que se aporta tiene como componente el Cobre. El gas de protección suele ser Argón. La gran ventaja es la diferencia de calor que aporta a la pieza a soldar, siendo el proceso Brazing mucho más frío. Por lo tanto la deformación de las chapas soldadas será mucho menos significativa. La razón reside en que el Cobre tiene un punto de fusión inferior al de los metales base, de forma que una vez que se funde el cobre, penetra por capilaridad en las placas a soldar y provoca su unión.
Veamos un vídeo de este tipo de soldadura:
·Fcaw o Fluxe: el electrodo continuo no es sólido si no que está constituido por un tubo metálico hueco que rodea al núcleo, relleno de flux. El electrodo se forma, a partir de una banda metálica que es conformada en forma de U en una primera fase, en cuyo interior se deposita a continuación el flux y los elementos aleantes, cerrándose después mediante una serie de rodillos de conformado.
Como en la soldadura mig/mag, el proceso de soldadura con hilos tubulares depende de un gas de protección, para proteger la zona soldada de la contaminación atmosférica. El gas puede ser aplicado ó bien de forma separada, en cuyo caso el hilo tubular se denomina de protección gaseosa, o bien, se genera por la descomposición de los elementos contenidos en el flux, en cuyo caso hablaremos de hilos tubulares autoprotegidos.
Además del gas de protección, el núcleo de flux produce una escoria que protege al metal depositado en el enfriamiento. Además este método de soldadura semiautomática tiene un mayor rendimiento que la mig/mag, normalmente llamado "hilo macizo".
Aquí vemos un vídeo de la soldadura fcaw echa desde un simulador, que la verdad está muy bien: